

【追梦·一线职工风采录】毫米间把关3.3万吨跨江钢梁
赵春青 绘
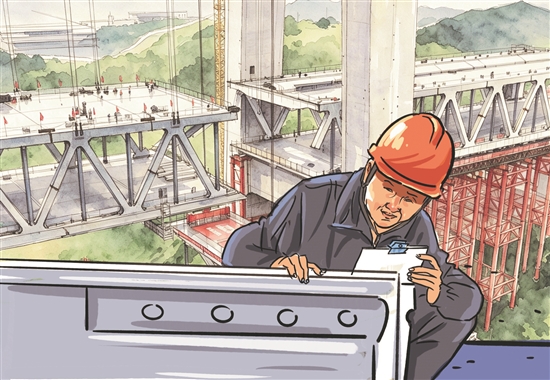
近日,细雨漫过江面,重庆黄桷沱长江大桥最后一节572吨钢桁梁顺利落位——这座世界在建最大跨径路轨两用悬索桥实现主桥合龙。杨亚荣站在涪陵基地驻桥位服务点的板房门口,手里攥着一沓探伤报告,等着前方传回最后一道环焊缝的检测结果。
今年50岁的杨亚荣,是中铁宝桥黄桷沱长江大桥项目的质检员。从2015年接手质量管理工作算起,他先后参与石门水库特大桥、宝鸡陆港大桥、绵九高速等项目建设,辗转多个工地。
黄桷沱长江大桥有63个节段、3.3万吨钢桁梁,从制造基地到重庆江上桥位,每一块板、每一道焊缝、每一根杆件的质量数据,都要从他手里过。
黄桷沱长江大桥的钢桁梁并非集中在一处生产,而是分散在宝鸡、扬州、涪陵三大基地加工,再统一在涪陵基地完成整节段组拼。
桥在重庆,杆件却产自千里之外,这给质量管控带来难题:怎么证明宝鸡车间里的焊缝和涪陵胎架上的焊缝,用的是同一把标尺?
杨亚荣的办法是“留痕”:哪根杆件、哪道焊缝、谁焊的、什么时候焊的、用的是哪台设备、参数是多少,全部进系统,全工序可追溯。依托这套溯源管控体系,构件制造误差被牢牢锁定在“毫米级”。
“生产制造阶段,杨亚荣很少去现场‘救火’,他的‘苛刻’要求让问题在工厂里就解决了。”中铁宝桥黄桷沱长江大桥项目经理杨宏涛说。
正交异性桥面板的焊接,是悬索桥质量控制的“深水区”。桥面板直接承受车轮荷载,焊缝一旦出问题,疲劳裂纹会在运营期悄悄扩展。为此,项目团队采用的栓焊结合工艺,对焊接质量要求比常规桥梁更严格。
“质检员不是给合格证盖章,而是要让‘不合格’出不了厂门。”杨亚荣说。他把管控标尺直接落到焊工班组:定位定岗,不许临时换人;电流、预热温度、层间温度全部上墙;每一道缝必须探伤,不合格就返工。最终,桥面板焊缝一次合格率稳定在99.6%以上。
项目部还将BIM平台、数字孪生技术贯穿钢桁梁制造与架设全流程,异常情况自动预警。不过,杨亚荣并不盲目依赖屏幕上的数字。“传感器测的是姿态,探伤仪测的是内部缺陷,数据说合格,还要看实物。”杨亚荣坚持每一批构件出厂前做实物抽检,焊缝外观、螺栓施拧、涂层厚度逐项核查,不漏掉任何一处细节。
此时,对讲机里终于传出“合格”的声音,杨亚荣把报告合上,轻轻舒了一口气。他的目光穿过薄雾,大江之上,长虹已成。
 ×